Una tira puede medir exactamente el espesor pedido y aun así fallar en su aplicación: se ondula al alimentar, presenta una rebaba que daña el troquel o llega con rayas en la cara funcional. Por eso conviene describir cómo se cortará, formará o ensamblará, no solo pedir una cifra de espesor.
El vocabulario también importa. «Foil» suele indicar material muy fino en rollo; «fleje» puede referirse a una tira cortada de una bobina más ancha; «lámina» o pieza plana puede entregarse en hojas. Estas formas comparten metal, pero tienen rendimientos, bordes y riesgos de manejo distintos.
En pocas palabras: Para comparar ofertas, indique grado y norma, espesor y tolerancia, ancho útil, longitud o diámetro de bobina, estado, acabado de ambas caras, borde aceptable y método de inspección. Defina cómo se protegerá la superficie durante corte, transporte y recepción.
1. ¿Necesita foil en bobina, fleje cortado o piezas planas?
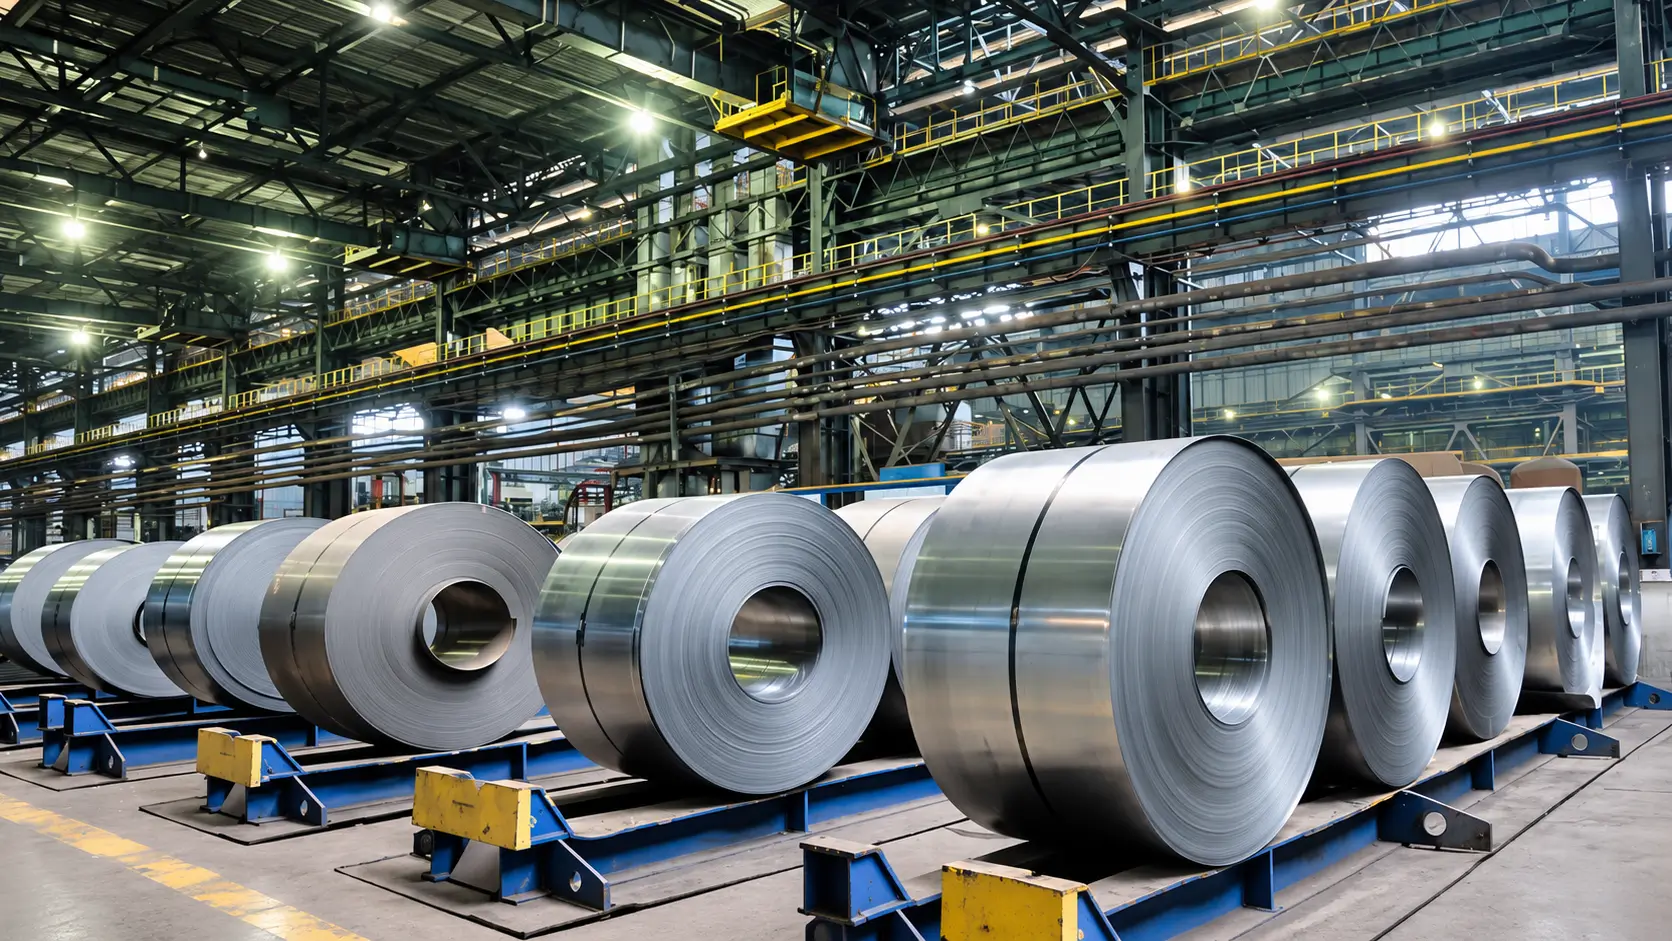
El rollo continuo favorece alimentación automática y corte repetitivo. El fleje ya cortado a ancho reduce una operación, pero convierte la calidad del borde en un requisito de compra. La pieza plana puede servir para lotes pequeños o formas que se estampan después. Elija por el proceso receptor y el rendimiento total, no por el nombre comercial.
| Formato | Lo que facilita | Lo que debe comprobarse |
|---|---|---|
| Bobina madre | Cortar varios anchos y conservar flexibilidad. | Ancho mínimo utilizable, telescopado y compatibilidad del núcleo. |
| Fleje cortado | Entrada directa en una línea o herramienta. | Ancho real, rebaba, orientación de borde y protección. |
| Hoja o pieza plana | Manejo de prototipos y lotes discretos. | Planitud, dimensiones y daño por apilado. |
Si una cara debe mirar al electrodo, adhesivo o herramienta, marque cara A y cara B en el plano. El proveedor no puede deducir esa orientación a partir de una foto de la pieza final.
2. ¿Qué grado y especificación se aplican?
El grado depende de la función: resistencia a la corrosión, conformabilidad, soldabilidad y requisitos eléctricos o de biocompatibilidad no son intercambiables. Para material laminado plano, ASTM B265 es una referencia habitual; la orden debe especificar grado, edición y condición, así como cualquier requisito del cliente que vaya más allá de la norma.
No infiera que «titanio puro» significa el mismo material que Grado 1 o Grado 2 sin verificar el certificado. Y si el producto final usa foil como sustrato para un recubrimiento, indique la preparación y limpieza necesarias: una composición correcta no garantiza adherencia sobre una superficie contaminada.
3. Espesor y ancho: revise la pareja, no cada cifra aislada
Al reducir espesor, la manipulación y el corte se vuelven más sensibles. Un ancho estrecho obtenido por slitting añade bordes; un ancho muy grande exige controlar forma transversal y protección. Pida tolerancia de espesor, método y puntos de medida, tolerancia de ancho y longitud útil sin empalmes o defectos. Si necesita un ancho final mínimo, no lo exprese como simple ancho nominal.
La rebaba del borde puede ser más importante que una diferencia pequeña de espesor en el centro. Para troquelado o laminado, indique lado de la rebaba, altura máxima si el diseño la limita, y si se admite un borde recortado posteriormente. Para una bobina, añada diámetro interior del núcleo, diámetro exterior máximo, sentido de enrollado y peso que admite la máquina.
| Dato | Por qué modifica la decisión |
|---|---|
| Espesor con tolerancia | Afecta conformado, unión, resistencia y cantidad de capas. |
| Ancho útil | Determina rendimiento y alineación con el troquel. |
| Longitud continua | Afecta paradas y cambios de bobina. |
| Condición de borde | Puede generar rebaba, desgarro o desperdicio. |
4. ¿Qué estado y superficie necesita el proceso?
Recocido y trabajo en frío ofrecen comportamientos distintos al doblar o estampar. El requisito se debe vincular a una operación verificable: radio de conformado, unión, textura o acabado funcional. «Superficie brillante» no basta si una cara será visible, se soldará o recibirá una capa activa.
Identifique rayas, manchas, marcas de rodillo, aceites y residuos que importan al uso previsto. Distinga defecto cosmético de daño que reduce espesor o interfiere con una unión. Si se exige limpieza especial, especifique agente permitido, estado de entrega y embalaje; la limpieza final puede perderse si se apilan hojas sin separadores.
5. Inspección y embalaje: ¿cómo conservar el material aceptado?
El certificado por colada documenta el material. Un registro de espesor, ancho, superficie y borde demuestra otra cosa: conformidad de la partida entregada bajo un método acordado. Para lotes de foil, conviene fijar frecuencia de muestreo y zonas de inspección; inspeccionar solo la primera vuelta de la bobina no describe necesariamente el centro del rollo.
El embalaje debe evitar dobleces localizados, humedad y rozamiento. Pregunte por núcleo, separadores, envoltura y protección de cantos. Para hojas, defina unidades por paquete y orientación. Un lote técnicamente conforme que llega deformado puede exigir recorte o ser inutilizable para alimentación automática.
6. ¿Qué explica las diferencias de precio?
El precio por kilogramo oculta rendimiento de corte, ancho disponible, tolerancia, cantidad mínima por campaña, rechazo superficial, inspección y empaque. Un proveedor puede cotizar material de bobina madre y otro fleje listo para línea. Ambos importes son razonables para alcances distintos; no son comparables sin aclarar qué operaciones se incluyen.
Para una pieza estampada, calcule coste por pieza aceptada. Considere merma de orilla, cambios de bobina y rechazo por superficie. Permita una alternativa de ancho o formato si no compromete su troquel, y pida que el cambio quede señalado en la oferta.
7. Lista breve para solicitar una oferta
- Aplicación y operación posterior: troquelar, formar, soldar, recubrir o laminar.
- Grado, norma/edición y estado del material.
- Espesor y tolerancia, ancho mínimo útil, formato, cantidad y longitud continua.
- Cara funcional, acabado, limpieza y criterio de borde.
- Para bobina: núcleo, diámetro exterior, sentido de enrollado y peso máximo.
- Certificado, inspección, embalaje, identificación y destino.
Consulte la página de foil de titanio de HELE para la familia de producto. Si tiene una muestra, acompáñela con el plano y marque qué aspecto de la muestra es un requisito y cuál puede cambiar.
Preguntas frecuentes antes de comprar
¿Foil y fleje son lo mismo?
Pueden proceder del mismo laminado, pero la forma suministrada y el corte de borde modifican inspección, empaque y coste.
¿Basta indicar un espesor nominal?
No. La tolerancia, puntos de medida y ancho útil determinan si el material funciona en el proceso.
¿Por qué pedir la orientación del rollo?
Porque algunas máquinas requieren cara funcional y sentido de rebaba específicos al alimentar el material.